

закрыть
Выберите сайт
глобальный
Социальные средства массовой информации
Просмотры:0 Автор:Pедактор сайта Время публикации: 2026-10-20 Происхождение:Работает


Как производят металлические стеновые панели с точной геометрией и стабильными размерами? Важную роль в этом процессе играет профилегибочное оборудование, которое постепенно придаёт металлической полосе заданную форму.
Современная профилегибочная машина для стеновых панелей обеспечивает последовательную обработку металла с помощью формующих роликов. Такой станок для изготовления стеновых профилей широко применяется в строительной промышленности.
В статье рассмотрим, как работает линия для производства стеновых панелей, из каких узлов она состоит и какие факторы влияют на качество готовой продукции.
Производство начинается с установки металлического рулона на разматыватель. Устройство постепенно разматывает рулон и направляет металлическую полосу к следующим участкам линии.
Плавная подача материала особенно важна для предотвращения складок и повреждений поверхности.
В зависимости от конструкции разматыватель может оснащаться приводом и системой контроля натяжения. Эти механизмы помогают поддерживать стабильную подачу материала.
После размотки металлическая полоса поступает в правильное устройство.
Оно устраняет остаточную кривизну и волнистость, которые могут появляться после длительного хранения материала в рулоне.
Выравнивание выполняется с помощью нескольких роликов, постепенно воздействующих на металлическую полосу.
Качество этой операции влияет на точность последующего профилирования и внешний вид готовых стеновых панелей.
На следующем этапе металл поступает в профилегибочный станок.
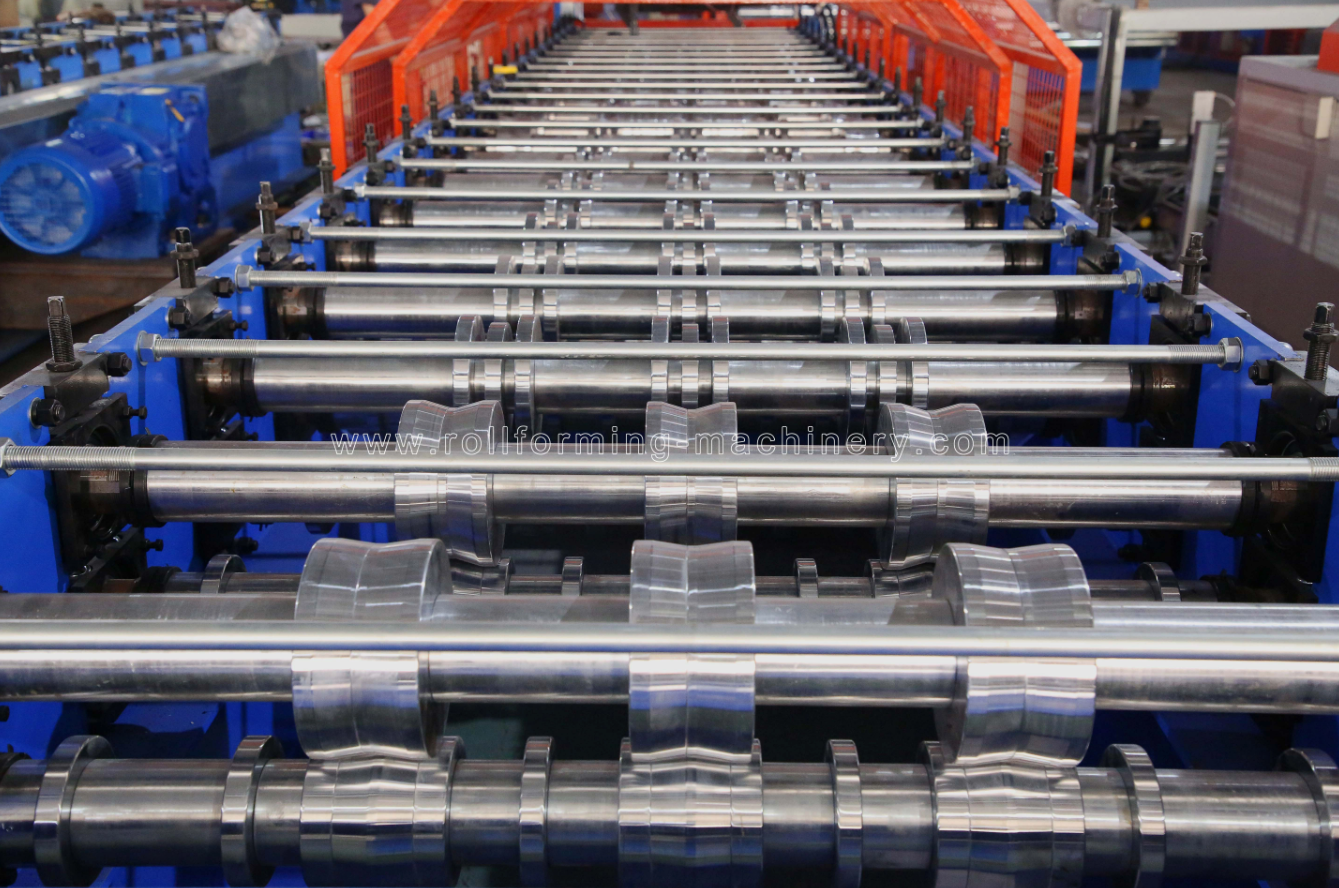
Заготовка последовательно проходит через ряд роликовых клетей. Каждая пара валков постепенно изменяет форму металла, создавая необходимые рёбра жёсткости, волны или другие элементы профиля.
Формование обычно выполняется холодным способом без предварительного нагрева материала.
Геометрия роликов и точность их расположения определяют стабильность размеров готовых панелей.
После профилирования металлическая полоса поступает на участок резки.
Здесь готовый профиль разделяют на панели необходимой длины. В зависимости от комплектации линии могут использоваться механические или гидравлические режущие устройства.
Важное значение имеют точность длины, качество кромок и отсутствие нежелательных деформаций.
Правильно настроенная система резки помогает уменьшить количество отходов и облегчает дальнейший монтаж.
Примечание: Стабильная размотка, правильная подготовка материала и точная настройка роликов существенно влияют на качество готовых панелей.
Профилегибочная линия состоит из нескольких взаимосвязанных узлов. Каждый выполняет отдельную задачу, а их согласованная работа обеспечивает непрерывность производства.
Разматыватель обеспечивает подачу металлической полосы в производственную линию.
В зависимости от конструкции оборудования применяются разные типы разматывателей.
Тип разматывателя | Особенности | Применение |
Пассивный | Размотка происходит за счёт натяжения металлической полосы | Линии с подходящей массой рулона и скоростью подачи |
Приводной | Оснащён собственным приводом для управления размоткой | Производство с повышенными требованиями к стабильности подачи |
С системой контроля натяжения | Поддерживает заданные параметры размотки | Линии, чувствительные к изменениям натяжения материала |
Выбор разматывателя зависит от массы рулона, ширины полосы и характеристик производственной линии.
После размотки металлическая полоса может сохранять остаточную кривизну.
Правильное устройство устраняет такие отклонения с помощью последовательного воздействия роликов.
Недостаточное выравнивание способно привести к следующим проблемам:
Искажению геометрии готовой панели.
Появлению волнистости поверхности.
Нестабильной работе формующих роликов.
Поэтому состояние правильного устройства необходимо регулярно проверять.
Профилегибочная машина — основной компонент линии. Она формирует металл в нужный профиль с помощью последовательного прохождения через роликовые станции.
Особенности конструкции:
Роликовые клети — наборы роликов, которые постепенно придают металлу необходимую форму.
Материал роликов — прочная инструментальная сталь, рассчитанная на рабочие нагрузки.
Регулировка роликов — позволяет изменять настройки в пределах возможностей оборудования.
Жёсткая станина — обеспечивает устойчивость и точность работы.
Некоторые современные машины оснащаются системами быстрой смены оснастки для сокращения времени переналадки.
Режущее устройство определяет длину готовых панелей и влияет на качество их кромок.
При выборе станции резки необходимо учитывать толщину металла, форму профиля и требуемую производительность.
Качественная резка позволяет уменьшить количество заусенцев и сократить дополнительные операции по обработке краёв.
Современные профилегибочные линии могут оснащаться программируемыми системами управления.
В зависимости от комплектации они позволяют контролировать:
Скорость подачи металлической полосы.
Параметры работы формующих узлов.
Длину готовых панелей.
Синхронизацию отдельных участков линии.
Автоматизация уменьшает необходимость постоянной ручной корректировки и помогает поддерживать стабильность производственного процесса.
Примечание: При выборе оборудования важно учитывать совместимость всех узлов линии и возможности их дальнейшего технического обслуживания.
Подготовка начинается с проверки металлического рулона и его установки на разматыватель.
Материал должен соответствовать требованиям по толщине, ширине и состоянию поверхности.
После размотки полоса проходит через правильное устройство. При необходимости выполняется дополнительная очистка от загрязнений.
Качественная подготовка позволяет снизить вероятность дефектов на последующих этапах.
Подготовленная металлическая полоса поступает в роликовые клети профилегибочного станка.
Каждая клеть постепенно изменяет поперечное сечение заготовки, формируя предусмотренную конструкцией геометрию.
Процесс позволяет получать панели с рёбрами жёсткости, волнистыми участками и другими элементами профиля.
При правильной настройке оборудования сохраняется повторяемость размеров на протяжении производственной партии.
В зависимости от назначения готовых панелей могут потребоваться дополнительные технологические операции.
К ним относятся:
Пробивка отверстий: подготовка мест для крепёжных элементов.
Высечка: создание специальных вырезов и прорезей.
Обработка кромок: удаление заусенцев и устранение локальных дефектов.
Дополнительные операции выполняются как непосредственно на производственной линии, так и на отдельном оборудовании.
При холодном профилировании температура рабочих узлов может повышаться вследствие трения и деформации металла.
При необходимости используют предусмотренные конструкцией системы охлаждения или смазки.
Однако для многих стандартных профилегибочных линий отдельное охлаждение готовых панелей не требуется.
Основное внимание уделяют стабильности скорости подачи, правильному положению роликов и соответствию настроек характеристикам материала.
Контроль качества проводят на разных этапах производственного процесса.
Операторы проверяют геометрию профиля, состояние поверхности, размеры панелей и качество резки.
При обнаружении дефектов необходимо определить их причину и скорректировать параметры оборудования.
Для быстрого выявления проблем можно использовать следующую таблицу.
Дефект | Возможная причина | Способ устранения |
|---|---|---|
Волнистость поверхности | Неравномерная подача или недостаточное выравнивание полосы | Проверить разматыватель, правильное устройство и параметры подачи |
Искажение геометрии профиля | Неправильная настройка формующих роликов | Проверить положение роликов и зазоры между ними |
Царапины на поверхности | Загрязнение или повреждение роликов | Очистить и осмотреть рабочие поверхности |
Неправильная длина панели | Ошибка настройки системы резки | Проверить параметры длины и измерительные устройства |
Заусенцы на кромках | Износ режущего инструмента | Проверить состояние ножей и при необходимости заменить их |
Своевременная диагностика помогает предотвратить повторное появление дефектов и уменьшить количество производственных отходов.
Профилегибочные машины позволяют непрерывно обрабатывать металлическую полосу, что особенно удобно при выпуске больших партий стеновых панелей.
Автоматизация размотки, формовки и резки сокращает количество промежуточных операций.
В результате предприятие может поддерживать стабильную производительность и эффективнее выполнять крупные заказы.
Точная настройка роликов и систем управления позволяет создавать панели с заданными геометрическими параметрами и ровной поверхностью.
Правильное устройство помогает устранить отклонения исходного материала, а профилегибочная машина обеспечивает последовательное формование.
Точная резка облегчает последующий монтаж и улучшает внешний вид изделий.
Возможности переналадки зависят от конструкции станка и используемой оснастки.
Некоторые линии позволяют изменять ширину обработки и длину готовых изделий. Для производства профилей другой формы может потребоваться замена комплекта роликов.
Такая гибкость помогает предприятиям выполнять заказы с различными требованиями к размерам и геометрии панелей.
Точная настройка подачи и резки помогает рационально использовать металлическую полосу.
Стабильная работа оборудования снижает вероятность повреждения материала и появления дефектных заготовок.
При правильной организации производства уменьшаются потери сырья и затраты на дополнительную обработку.
Современные профилегибочные линии могут выполнять несколько операций с минимальным постоянным вмешательством оператора.
Автоматическое управление позволяет контролировать рабочую скорость, параметры подачи и длину резки.
Это помогает сократить трудозатраты на повторяющиеся операции и повысить стабильность производства.
Однако для настройки, контроля качества и технического обслуживания по-прежнему необходим квалифицированный персонал.
Профилегибочные машины для стеновых панелей применяются в строительстве и промышленности. Они позволяют изготавливать металлические облицовочные и ограждающие элементы для объектов различного назначения.
Металлические профилированные панели используют для облицовки фасадов и оформления отдельных внутренних зон общественных зданий.
Они позволяют создавать современные архитектурные решения и обеспечивать требуемый внешний вид поверхностей.
При выборе панелей для аэропортов и вокзалов необходимо учитывать условия эксплуатации, требования пожарной безопасности и характеристики всей ограждающей конструкции.
В офисных зданиях металлические панели применяют в фасадных системах и декоративной отделке.
Коммерческие здания, такие как торговые центры, склады и производственные цеха, нуждаются в быстром и экономичном строительстве.
Профилегибочные машины позволяют изготавливать стеновые панели различных размеров и конфигураций для ограждающих конструкций.
В промышленном строительстве такие изделия используют при возведении ангаров, складов и производственных зданий.
Их эксплуатационные свойства зависят от толщины металла, защитного покрытия и конструкции системы крепления.
В жилом строительстве металлические стеновые панели могут применяться для облицовки каркасных домов, модульных сооружений и хозяйственных построек.
Для складских помещений они используются в качестве наружных ограждающих и облицовочных элементов.
Панели сравнительно удобны для транспортировки и монтажа. При этом теплоизоляционные характеристики зависят от конструкции стены и наличия утеплителя.
Профилегибочное оборудование может использоваться для изготовления металлических облицовочных листов сэндвич-панелей.
Сэндвич-панели представляют собой многослойные конструкции, обычно состоящие из двух наружных облицовок и теплоизоляционного сердечника.
Формующие ролики придают металлическим листам требуемую геометрию, после чего они поступают на последующие этапы изготовления многослойной панели.
Кроме того, профилированные изделия применяются в различных фасадных системах.
Перед началом производства важно тщательно подготовить и откалибровать профилегибочную машину. В первую очередь операторы проверяют правильность установки и выравнивания роликовых клетей. Даже небольшие перекосы могут привести к искажению профиля или дефектам поверхности.
Калибровка включает регулировку положения роликов и зазоров между ними для формирования заданной геометрии.
Также проверяют разматыватель и правильное устройство, чтобы обеспечить равномерную подачу материала.
Перед запуском необходимо выполнить пробную формовку и проверить размеры полученного образца.
Скорость подачи влияет на производительность и качество готовых панелей.
Чрезмерное увеличение скорости может привести к нестабильной работе линии, тогда как слишком низкая скорость уменьшает выпуск продукции.
Поэтому параметры подбирают с учётом толщины металла, сложности профиля и характеристик оборудования.
После смены материала или оснастки настройки необходимо проверить повторно.
Во время работы линии необходимо постоянно контролировать качество продукции.
Основные проверки включают измерение геометрии панелей, осмотр поверхности и контроль длины резки.
Если появляются искривления, неровности или другие отклонения, оператор должен определить причину и скорректировать настройки оборудования.
Регулярный мониторинг помогает снизить количество брака и избежать продолжительного выпуска дефектных изделий.
Для надёжной работы профилегибочной машины требуется регулярное техническое обслуживание.
Основные мероприятия:
Проверка состояния формующих роликов.
Смазка подвижных механизмов.
Очистка оборудования от загрязнений.
Контроль износа режущих инструментов.
Проверка работы системы подачи.
Своевременная замена изношенных компонентов помогает предотвратить серьёзные неисправности.
Эксплуатация профилегибочного оборудования требует соблюдения установленных правил безопасности.
Операторы должны использовать предусмотренные средства индивидуальной защиты и проходить инструктаж.
Особую опасность представляют движущиеся ролики, режущие устройства и механизмы подачи.
Защитные ограждения и устройства аварийной остановки должны находиться в исправном состоянии.
Очистку, регулировку и ремонт необходимо выполнять после безопасной остановки и отключения оборудования в соответствии с инструкциями производителя.
Совет: Разработайте график профилактического обслуживания и проверки настроек для поддержания стабильной работы производственной линии.
Современные профилегибочные машины всё чаще оснащаются цифровыми системами управления.
Они позволяют отслеживать скорость подачи, состояние оборудования и другие производственные параметры.
Интеграция с промышленным интернетом вещей (IIoT) может обеспечить удалённый мониторинг и сбор данных для анализа работы линии.
Такие технологии помогают своевременно обнаруживать отклонения и планировать техническое обслуживание.
Развитие экологически ориентированного производства повышает интерес к перерабатываемым материалам и сокращению производственных отходов.
Сталь пригодна для вторичной переработки, что делает рациональное использование металлического сырья важной задачей.
Предприятия также совершенствуют технологии защитных покрытий и подготовки поверхности.
При этом экологические характеристики готовой продукции зависят от всего производственного процесса, состава материалов и условий их дальнейшей переработки.
Современный рынок требует разнообразия и индивидуального подхода. Профилегибочные машины становятся более универсальными, позволяя быстрее перенастраивать роликовые комплекты и параметры формовки.
Это даёт возможность производить панели различных форм, размеров и декоративных исполнений под конкретные проекты.
Гибкость производства помогает удовлетворять индивидуальные требования заказчиков и расширять ассортимент продукции без длительных простоев.
Производители оборудования совершенствуют приводные системы и алгоритмы управления для повышения эффективности работы.
Более точная синхронизация механизмов может уменьшать потери времени между операциями.
Энергосберегающие приводы и оптимизированные режимы работы помогают рациональнее использовать электроэнергию.
Однако фактическая экономия зависит от конструкции станка, продолжительности работы и производственной загрузки.
Современные производственные линии могут дополняться автоматизированными системами резки, пробивки отверстий и другими устройствами.
В зависимости от задач применяют разные способы обработки. Их основные особенности представлены в таблице.
Технология | Основное назначение | Особенности применения |
|---|---|---|
Механическая резка | Разделение профилированной полосы на панели заданной длины | Подходит для повторяющихся операций серийного производства |
Гидравлическая резка | Резка профилей с помощью гидравлического привода | Используется в зависимости от толщины металла и конструкции профиля |
Пробивка отверстий | Создание отверстий под крепёжные элементы | Может интегрироваться в автоматизированную линию |
Высечка | Формирование вырезов и прорезей | Позволяет подготовить панели к дальнейшему монтажу |
Лазерная обработка | Точная резка и обработка сложных контуров | Применяется при соответствующих требованиях и комплектации оборудования |
Интеграция дополнительных операций помогает сократить промежуточную обработку и повысить гибкость производства.
При проектировании комплексной линии необходимо учитывать совместимость узлов и требования к точности готовых изделий.
Профилегибочная машина для стеновых панелей выполняет основную задачу по формированию металлической полосы в профиль заданной геометрии. Качество продукции зависит не только от формующих роликов, но и от правильной подготовки материала, точности резки и согласованной работы всех узлов линии.
При выборе оборудования важно учитывать характеристики металла, производительность, возможности переналадки и требования к техническому обслуживанию. Автоматизация может повысить стабильность выпуска и сократить количество повторяющихся ручных операций.
Компания BMS предлагает оборудование для профилирования металла, которое может использоваться при организации производства металлических стеновых панелей. Грамотный подбор производственной линии помогает предприятиям обеспечить необходимое качество продукции и эффективную работу.
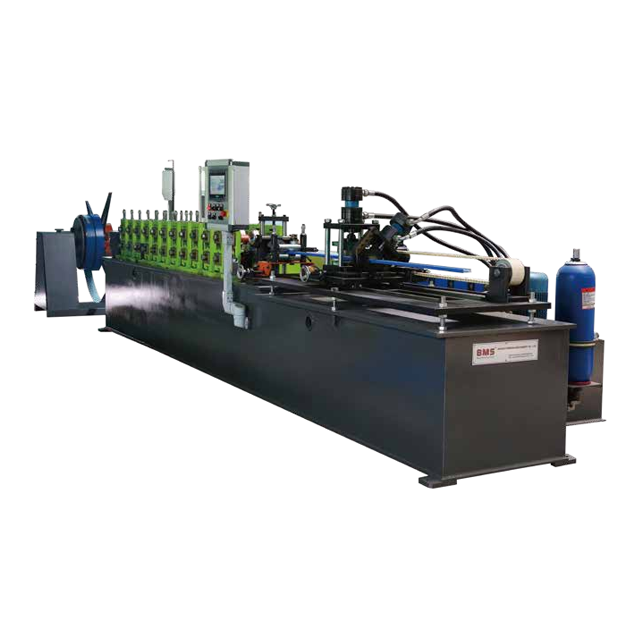
Профилегибочная машина для стеновых панелей — это оборудование, которое постепенно придаёт металлической полосе необходимую форму с помощью последовательных роликовых клетей. Производственная линия обычно включает разматыватель, правильное устройство, формующие ролики и станцию резки.
Такое оборудование подходит для серийного изготовления металлических панелей с заданной геометрией. Оно позволяет автоматизировать обработку материала, поддерживать повторяемость размеров и уменьшать количество производственных отходов.
Линия объединяет подготовку материала, профилирование и резку. При соответствующей комплектации оборудование обеспечивает автоматическую подачу, настройку длины изделий и контроль рабочих параметров.
Перед запуском необходимо проверить положение формующих роликов, настроить зазоры, скорость подачи и длину резки. После переналадки рекомендуется изготовить пробную панель и проверить её геометрию.
Стоимость зависит от производительности, допустимых размеров материала, количества роликовых клетей и уровня автоматизации. На цену также влияют комплектация разматывателя, тип режущего устройства и дополнительные функции.


